统一计算口径
控制图类型、子组大小、控制限算法和过程能力公式按规范统一配置,避免各人一套模板、版本对不上。
控制限怎么算、用哪张图、按哪条准则判异,不再取决于谁会做 Excel。
控制图类型、子组大小、控制限算法和过程能力公式按规范统一配置,避免各人一套模板、版本对不上。
录入实测值后自动计算 Xbar-R、Xbar-S、I-MR 等控制图与控制限,Cp / Cpk / Pp / Ppk 一键出结果,不用手工套公式。
按超出控制限、连续同侧、趋势、交替等常用判异准则自动识别异常并报警,同时生成处置单留痕。
非技术同事看这一段就够,具体参数在第 5 节“规格与标准”里。
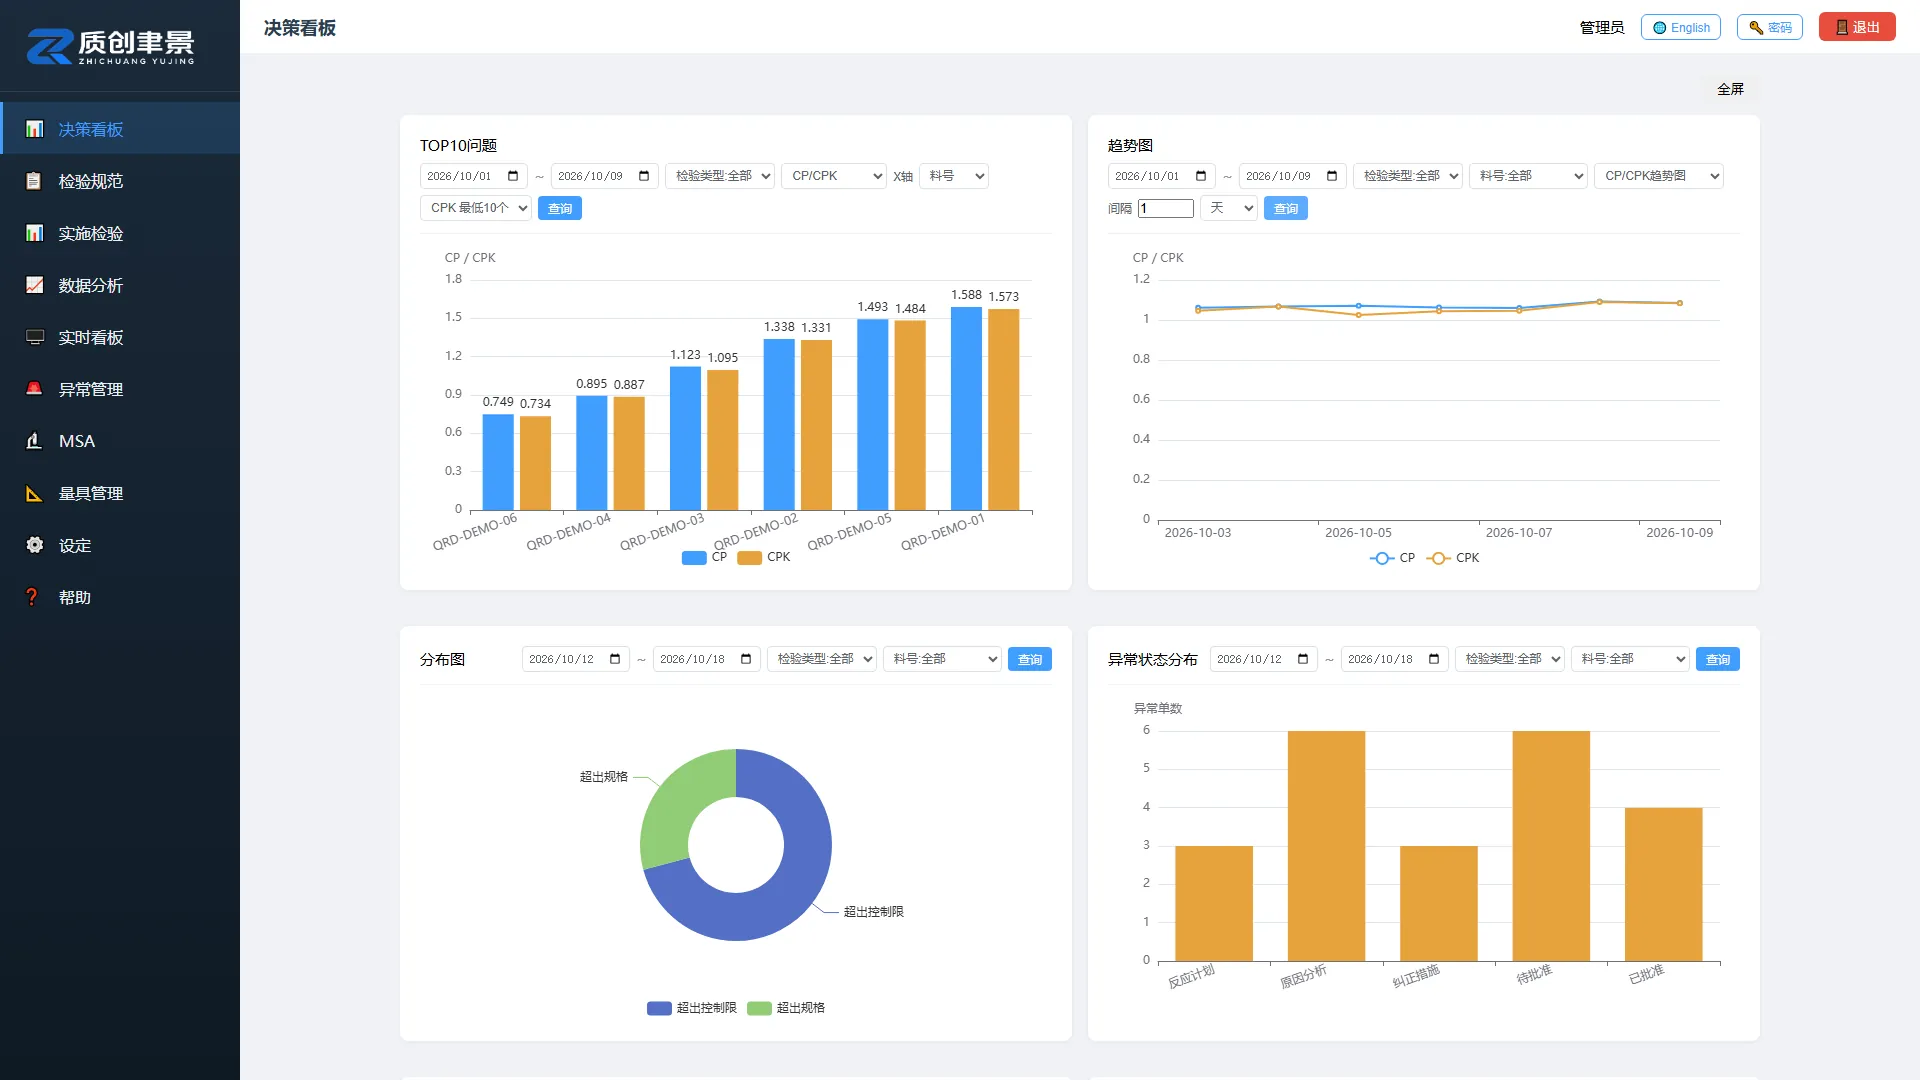
合格率、不良率、过程能力、异常统计集中在一屏,每张图可单独按日期、料号、线别筛选。
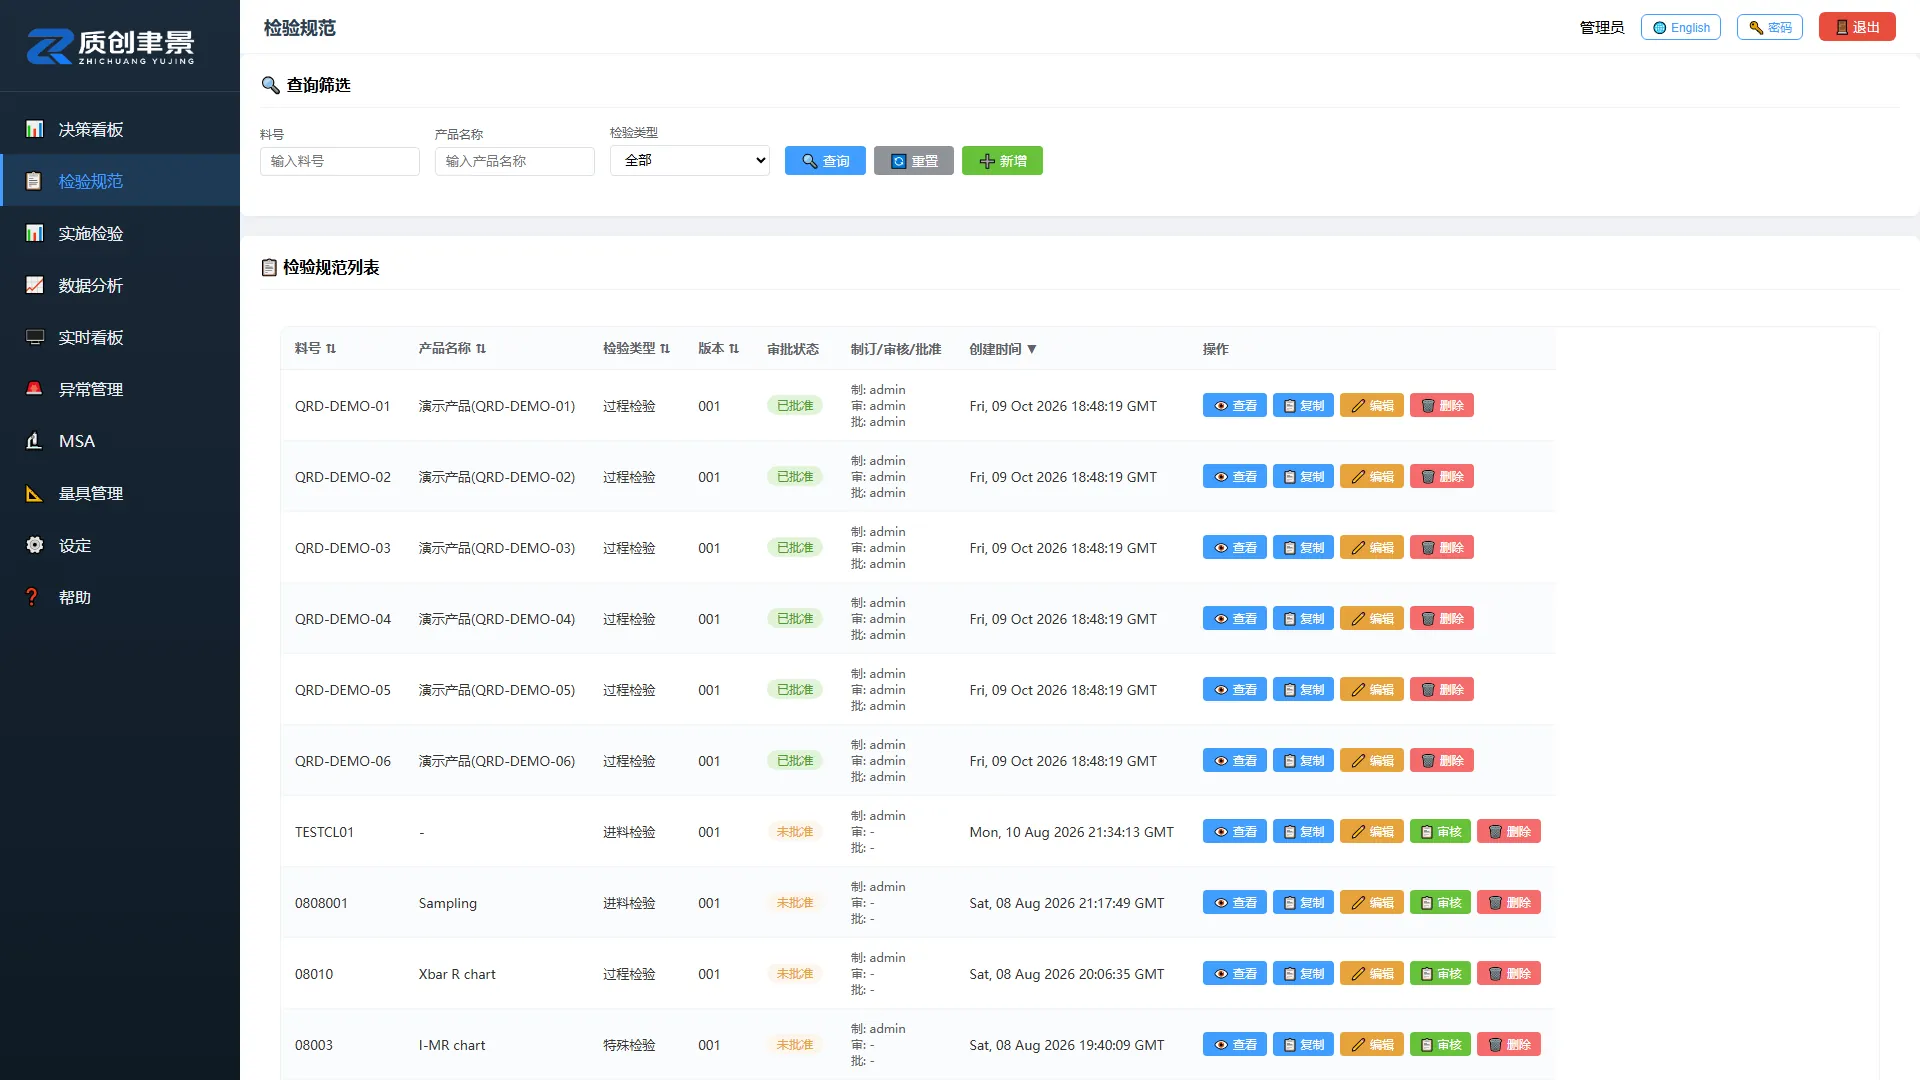
把检验标准建进系统:检验项目、规格上下限、控制图类型、抽样方案与判异规则,规范变更走审批。
选规范、选产线就能开始录数,边录边出控制图;支持进度总表、暂停续检与末件检验。
数据明细报告与 SPC 综合分析报告,含过程能力、分布检验,可导出 Excel 或 PDF。
挂在车间大屏上的监控页,控制图自动刷新,深色全屏,走过路过的都能看见当前状态。
超差自动开单,按“反应计划→类别判定→原因分析→纠正措施→批准”逐环节流转,责任到人。
做测量系统是否可信的研究:重复性与再现性、偏倚、线性、稳定性,结果可导出报告。
量具台账一表管清,校验有效期按剩余时间变色提醒,快到期时自动发邮件通知。
产线、测量设备、供应商、客户、用户与权限集中维护,支持邮件通知配置与授权管理。
系统内自带图文操作指南,新同事在系统里就能学会,不用另找文档。
按 GB/T 2828.1 / ISO 2859-1,输入批量与检验水平,系统自动给出样本量字码、 抽样数量与接收/拒收判定数,检验员照着做即可。
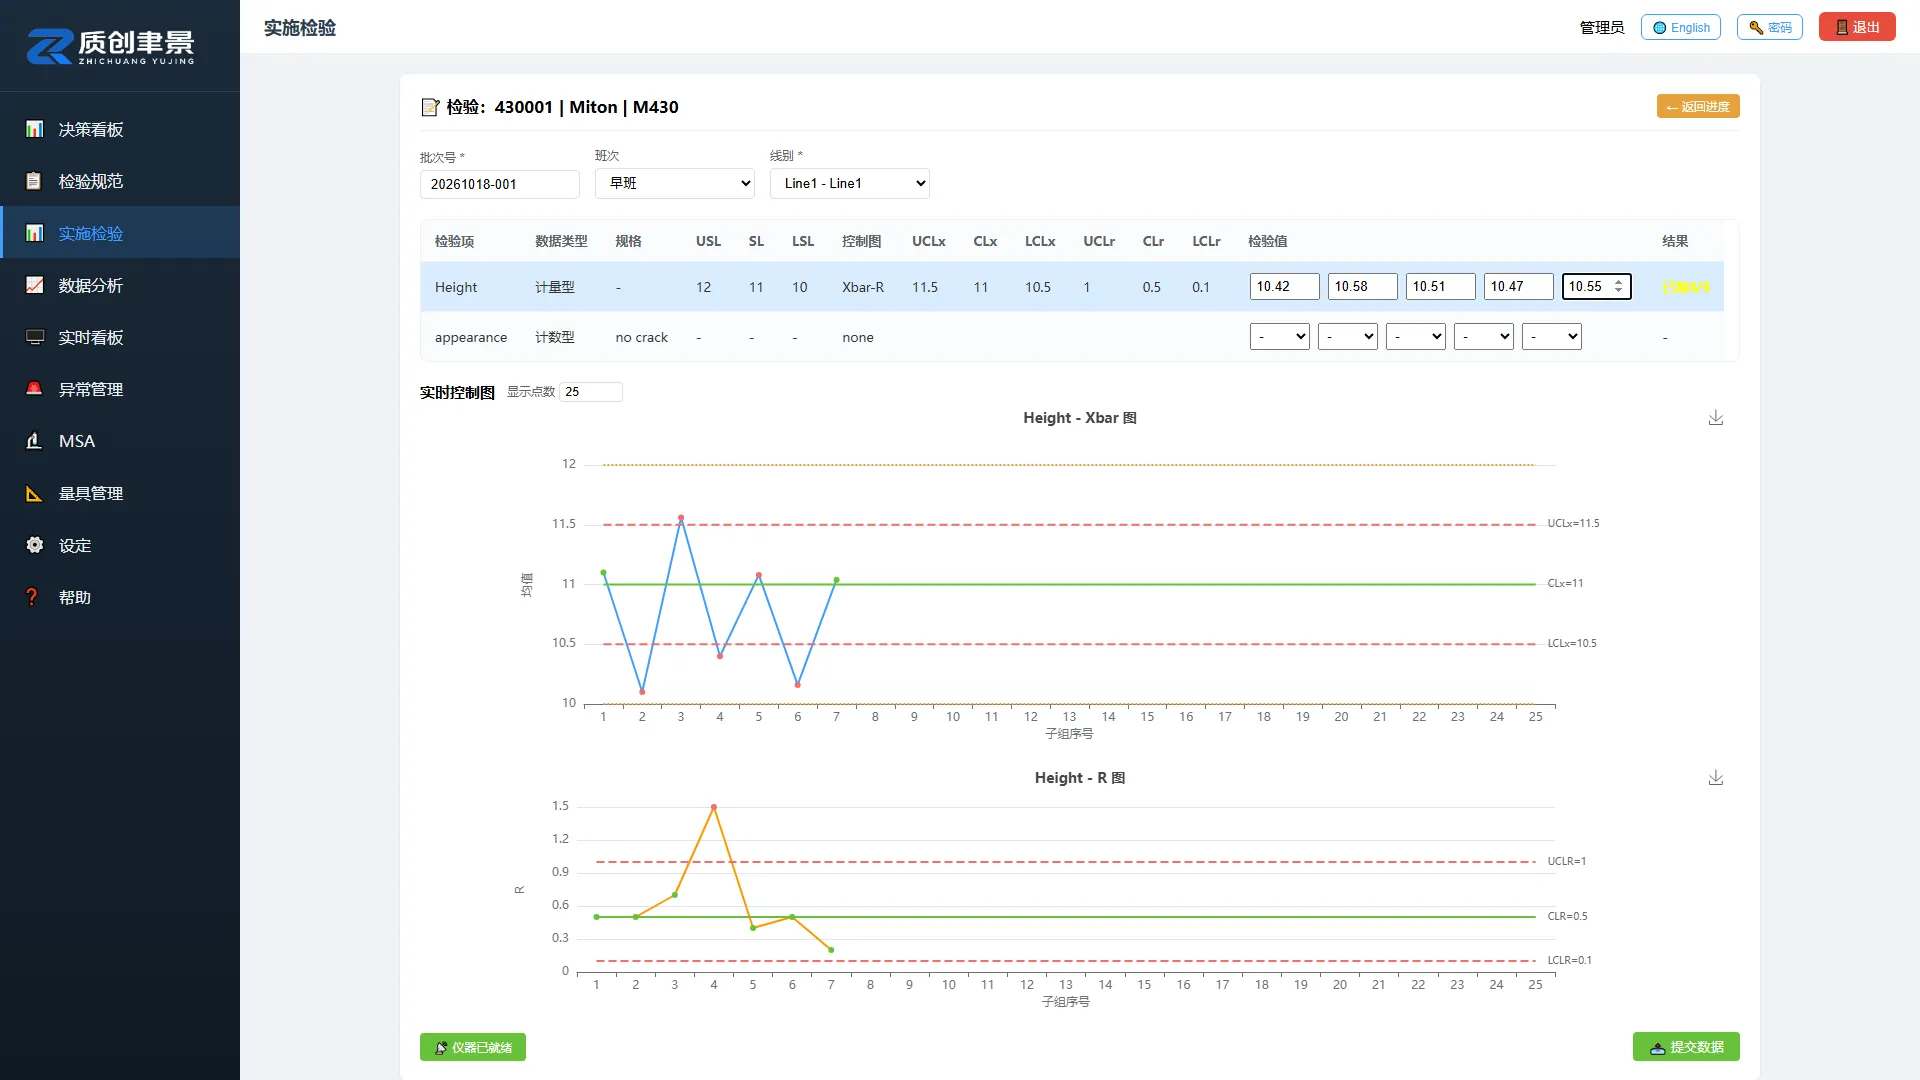
支持均值-极差图、均值-标准差图、单值-移动极差图等计量型控制图, 以及不合格率、不合格数、缺陷数、单位缺陷数等计数型控制图。 图表按常用判异准则自动识别异常并报警,不用人盯着看。
数字卡尺、千分尺等量具通过数据线或蓝牙连接后,测量值自动填入当前输入框并跳到下一格, 检验员只负责量,不负责抄。系统会自动区分仪器输入与人工输入,不影响手工录入和其他操作。
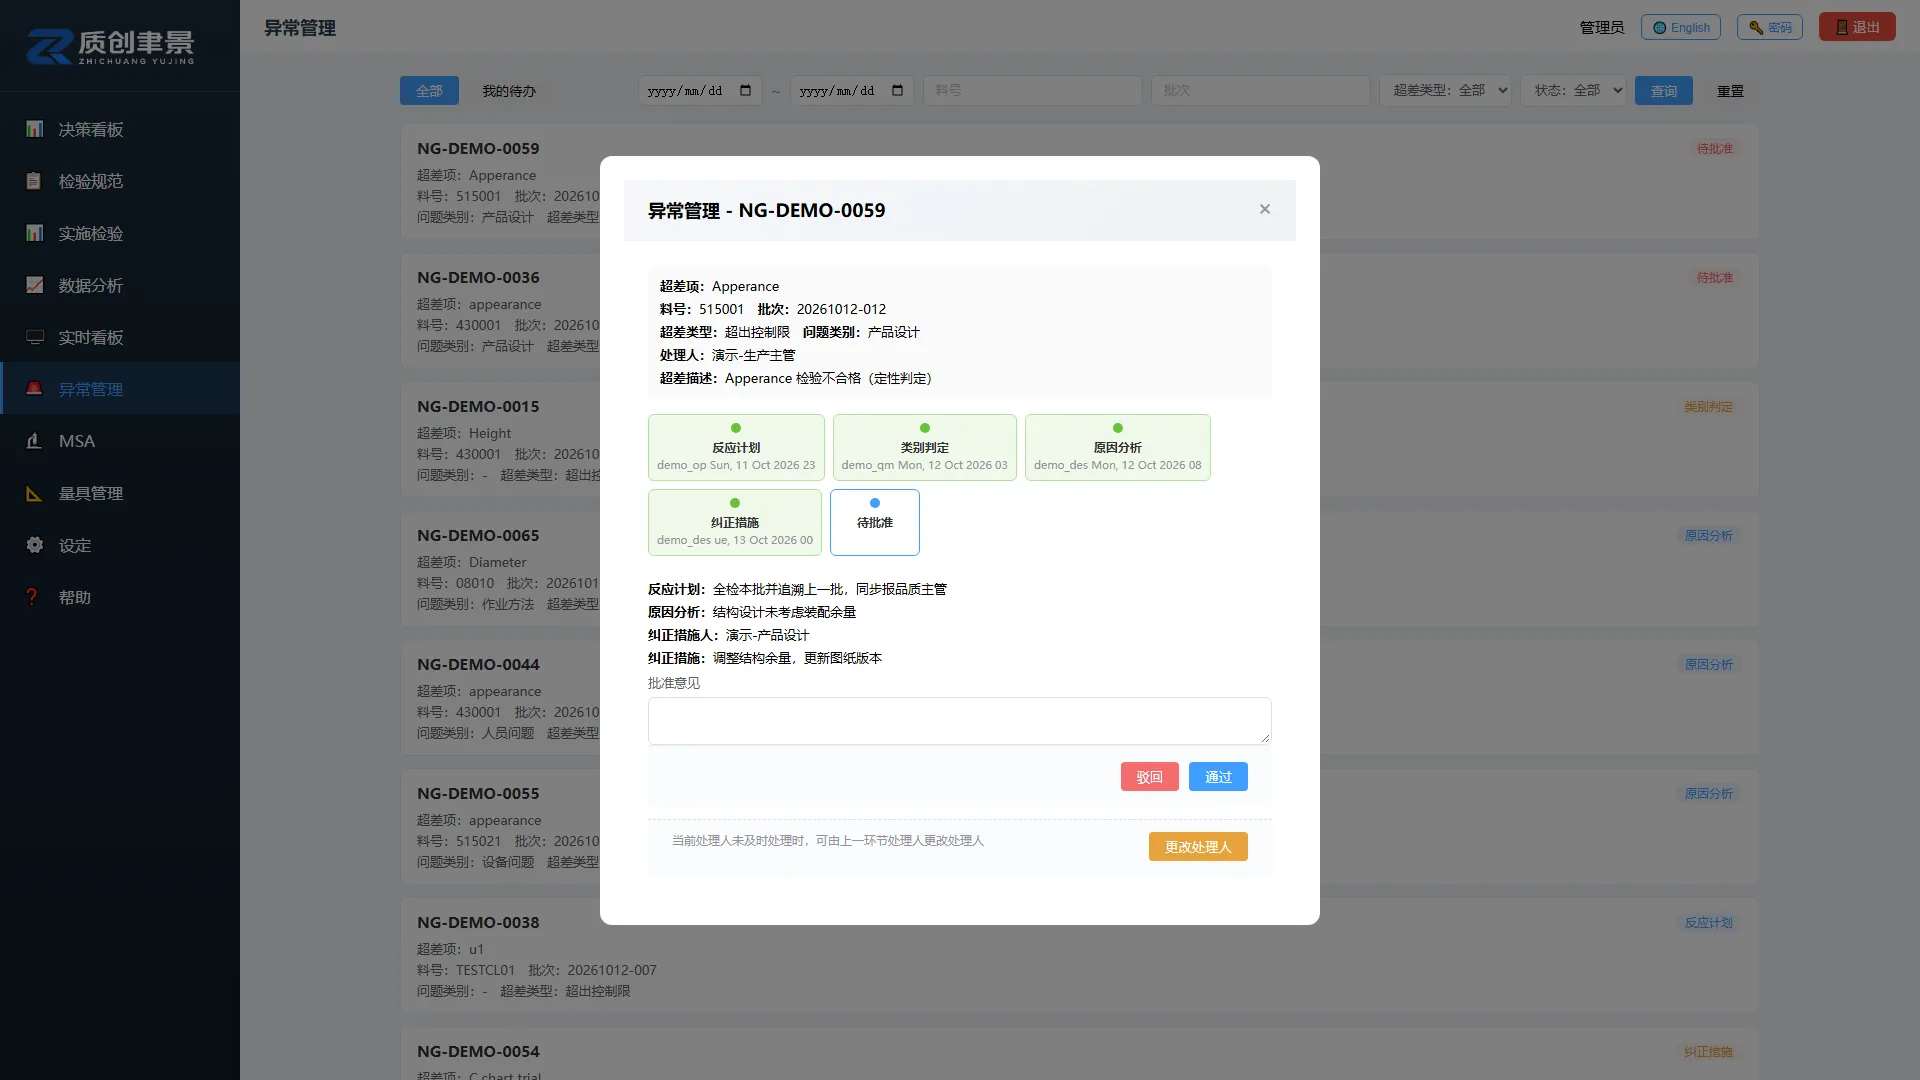
控制图报警或检验判定超差后自动生成处置单,依次经过反应计划、类别判定、原因分析、 纠正措施与批准环节,每个环节记录责任人与结论。审批流转支持邮件通知, 中英文双语,外方客户也能直接参与。
以下截图为演示数据,非真实客户资料。
把一份检验规范和一批数据发给我们,我们开通试用,用它跑一遍。