一、SPC解决什么问题
SPC(统计过程控制)通过持续采集数据和分析控制图,识别生产过程的变化。它关注“过程是否稳定”,而不仅是“这一件产品是否合格”。
过程波动分为两类:普通原因来自系统固有因素,通常需要改善工艺或管理;特殊原因来自设备故障、材料变化等可识别事件,需要及时调查。对正常波动频繁调机,反而可能扩大变差。
二、先把测量与采样做好
优先选择影响功能、装配或客户要求的关键特性,明确规格、单位、设备、责任人和反应计划。实施前评估测量系统,防止把测量误差当成过程变化。
采样频率应覆盖换班、换料、换刀等风险;数据按时间顺序记录,并保留批次、人员和设备信息。同一合理子组应尽量反映相近条件下的短期波动,避免混入不同设备或产品的数据。
- 选特性
明确用途、规格与风险。
- 定方案
验证测量系统,确定采样与子组。
- 建基线
调查特殊原因,建立适用控制限。
- 监控处置
按预定规则识别信号并落实责任。
- 验证改进
结合过程能力和后续数据复核。
三、选对控制图,理解控制限
计量数据可根据子组大小选择均值—极差图、均值—标准差图或单值—移动极差图;计数数据可根据记录对象选择不合格品率图或缺陷数图。选择时还需考虑样本量、分布及数据相关性。
| 界限 | 依据 | 回答的问题 |
|---|---|---|
| 控制限 UCL/LCL | 根据过程数据与图种估计 | 过程是否出现异常变化? |
| 规格限 USL/LSL | 产品设计或客户要求 | 产品是否满足要求? |
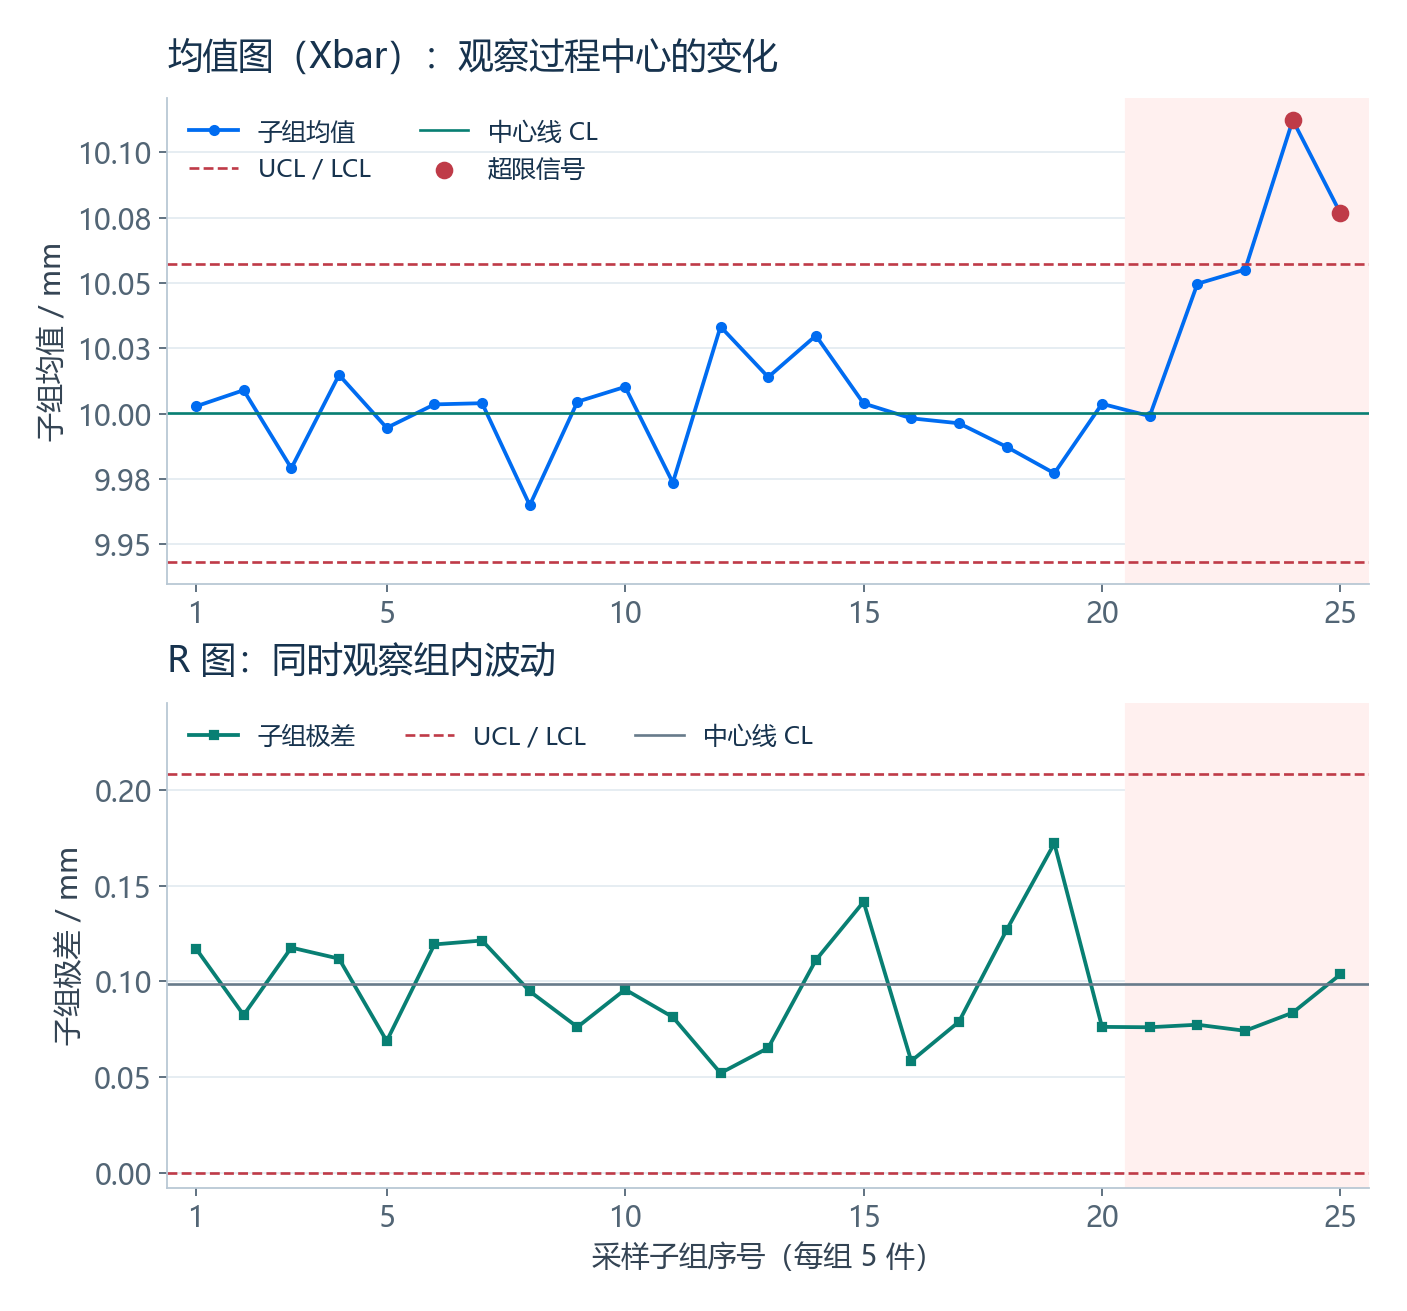
常用控制图采用相应统计量的三倍标准差原则,但不是把所有测量值统一加减“3σ”。均值图还与子组大小有关,极差图使用对应系数。
点都在控制限内,不一定代表受控。连续同侧、持续趋势等模式也可能提示异常,应按事先选定的判异规则判断;叠加过多规则则会增加误报警风险。[1]
四、出现信号后,形成处置闭环
发现信号后,先核实录入、测量和采样是否正确,再排查设备、刀具、材料、方法和环境。按风险采取隔离、复测或停机措施,记录原因、责任人和验证结果。
不要为了让图“好看”随意删除异常点、放宽控制限或反复重算基线。只有原因得到确认、过程发生有效且持续的改变,才按既定规则评估是否重建控制限。
五、过程稳定后,再评价能力
传统 Cpk 分析以稳定过程及适用分布模型为前提,综合考虑过程波动和均值偏移。Cp主要反映规格宽度与波动宽度的关系,Cpk进一步考虑偏心;Pp/Ppk采用整体波动口径,不能与Cpk随意互换。[2]
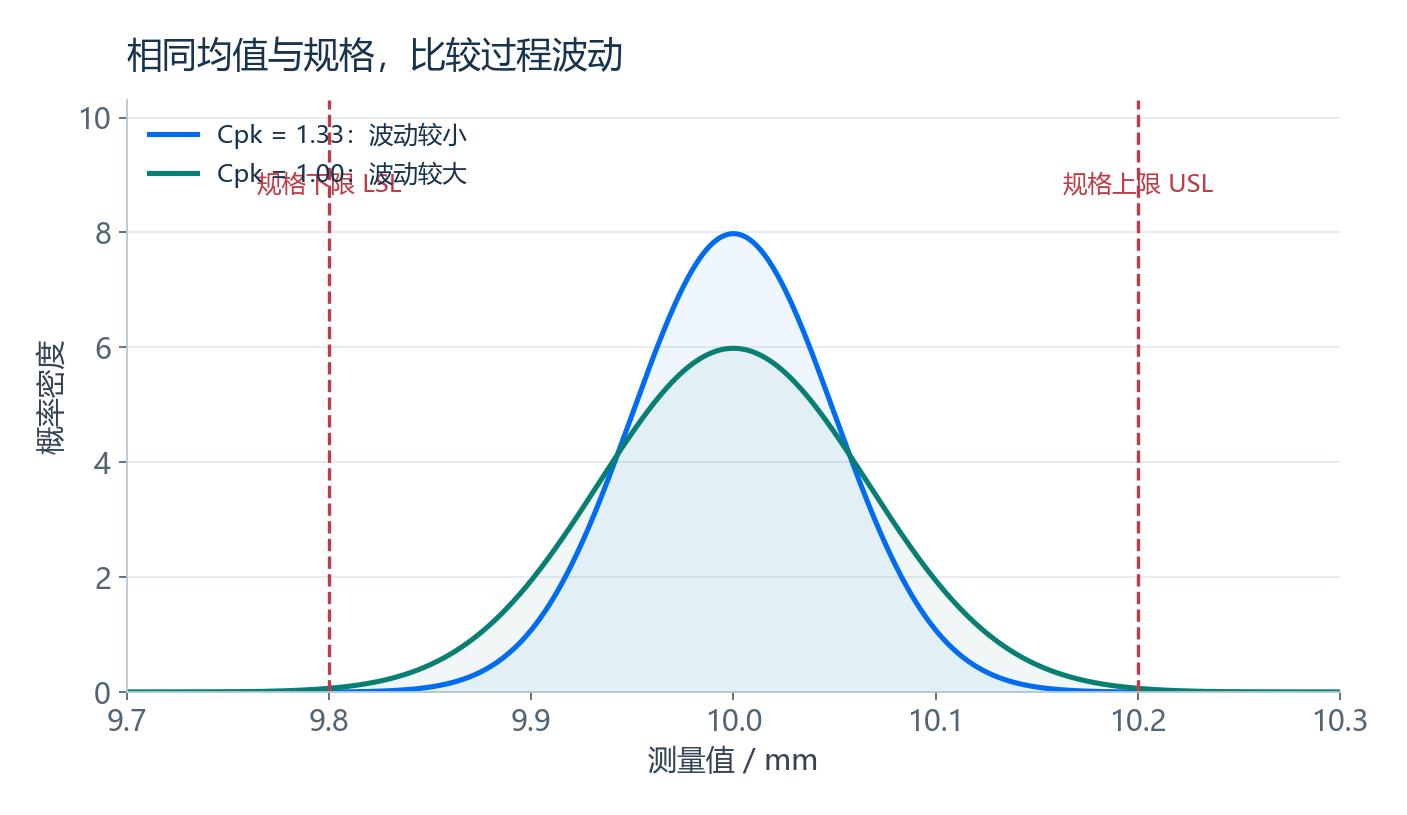
Cpk=1.33是部分场景采用的参考要求,不等于“实现六西格玛”,也不保证所有产品合格。目标值应依据客户约定、行业要求和特性风险确定;非正态或相关数据应采用适用方法。
六、用质创聿景软件落实SPC
质创聿景质量检验系统将检验规范、测量录入、控制图、过程能力分析与异常处置集中管理;数字量具可直连录数,减少重复誊写。系统支持Excel/PDF报告导出,并可部署在厂内,让数据、分析和处置记录保持可追溯。
软件帮助统一计算口径,但不能替代正确采样与专业判断。可进一步查看质量检验系统的SPC功能。