一、为什么制造业日常MSA常以GR&R为主
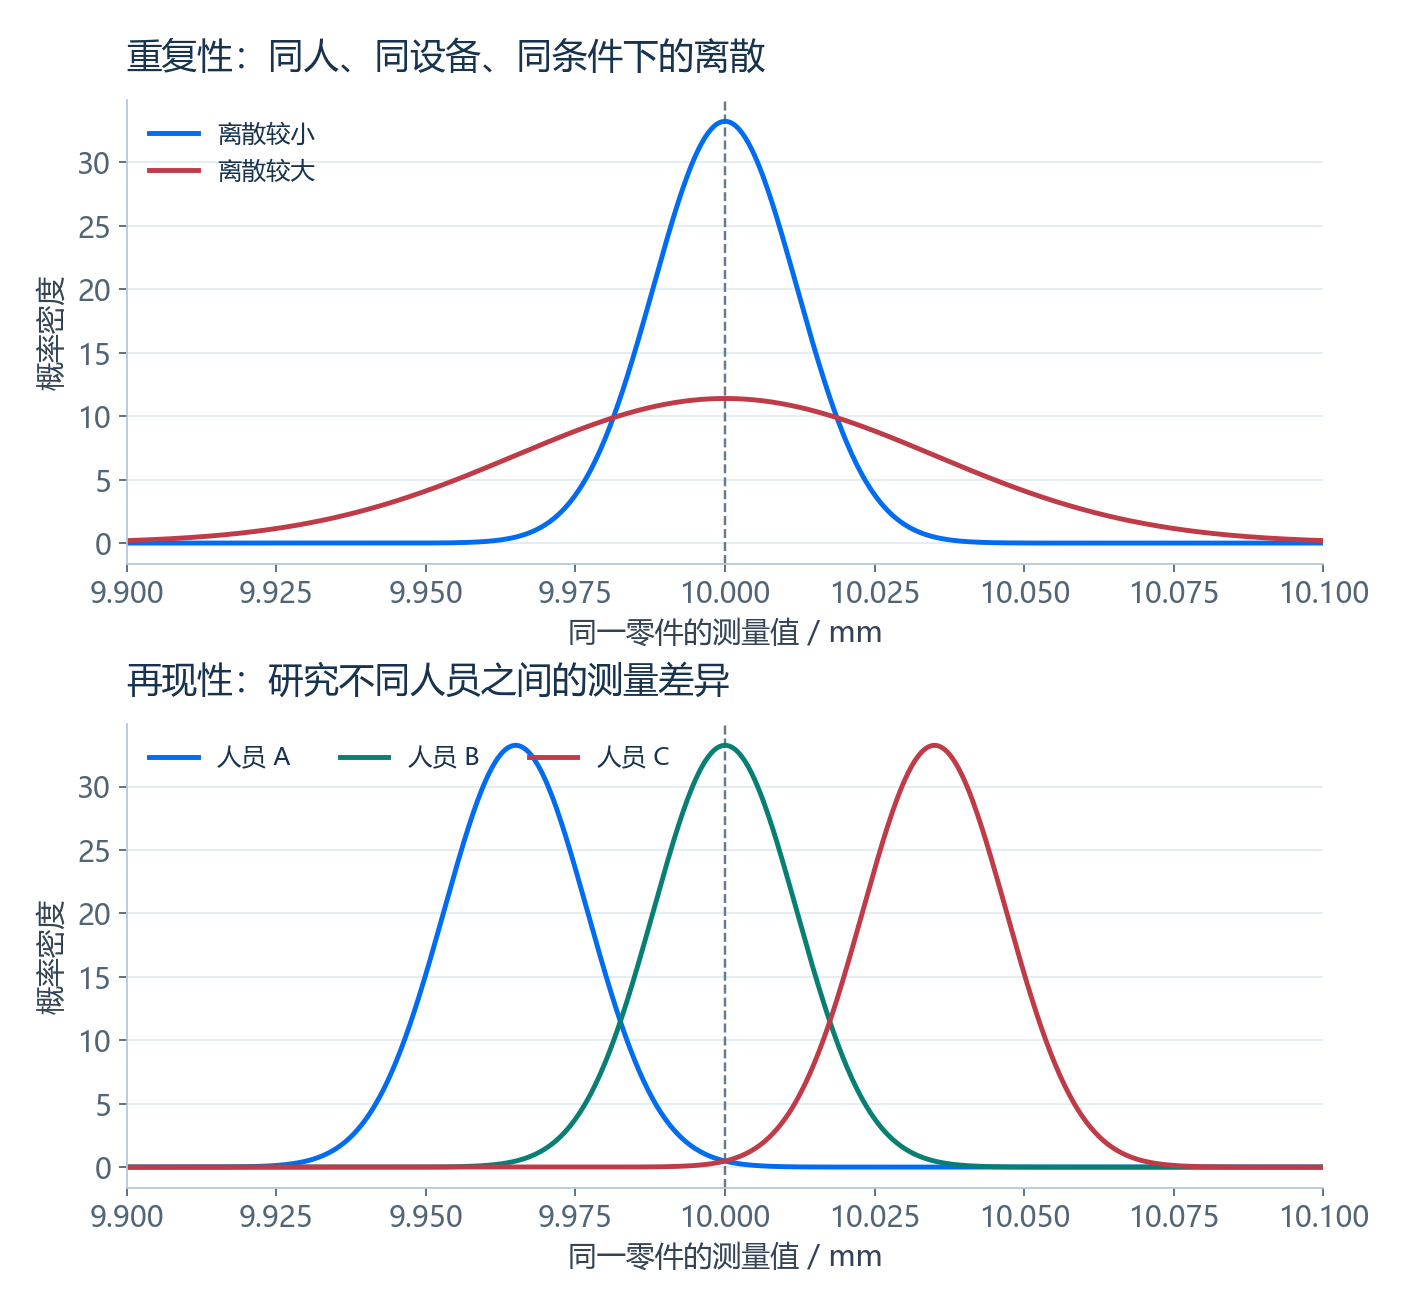
在许多制造企业,提到“做MSA”,实际安排的往往就是GR&R(量具重复性与再现性)研究。原因很直接:现场最常需要确认的,是同一件产品重复测量是否一致,以及不同检验员测量是否一致。
零件合格判定、工序比较、SPC和过程能力分析,都依赖这些读数。如果同一人重复测量波动很大,或不同人对同一零件得出明显不同的结果,后续分析即使公式正确,也可能失去决策价值。
二、GR&R为什么适合作为现场重点
第一,问题与生产决策直接相关。GR&R把现场测量的一致性转化为可比较的指标,帮助判断测量噪声是否掩盖零件差异,或占用了过多公差。
第二,试验容易嵌入既有工作。在零件可重复测量的条件下,可以由实际检验人员、使用实际设备和方法,完成一组有组织的重复测量,不必先获得每件零件的参考值。
第三,结果便于落实改进。重复性偏大时,重点排查夹紧、定位、读数、设备分辨力及短期环境;人员差异偏大时,重点统一测量方法、接触位置、操作力和培训要求。不能把问题简单归咎于“设备不好”或“人员不认真”。
第四,可以核查客户要求中的一致性证据。如果适用的提交要求明确要求GR&R报告,就应按约定的设计、方法和口径完成研究;不能据此推断所有客户都只要求GR&R。
三、为什么其他研究有时不重复开展
日常研究的范围应根据测量用途、风险和已有证据确定。某些项目在设备验收、方法验证或持续监控中已有适用证据,本轮就可以把资源集中在尚需确认的GR&R,而不机械重做全部试验。前提是证据仍有效,且覆盖当前量程、方法、环境与使用条件。[1]
| 项目 | 主要问题 | 本轮不重复开展的前提 |
|---|---|---|
| 偏倚 | 测量均值与参考值是否存在系统差异? | 已有覆盖实际用途的校准、参考件或方法验证证据,且无变化信号。 |
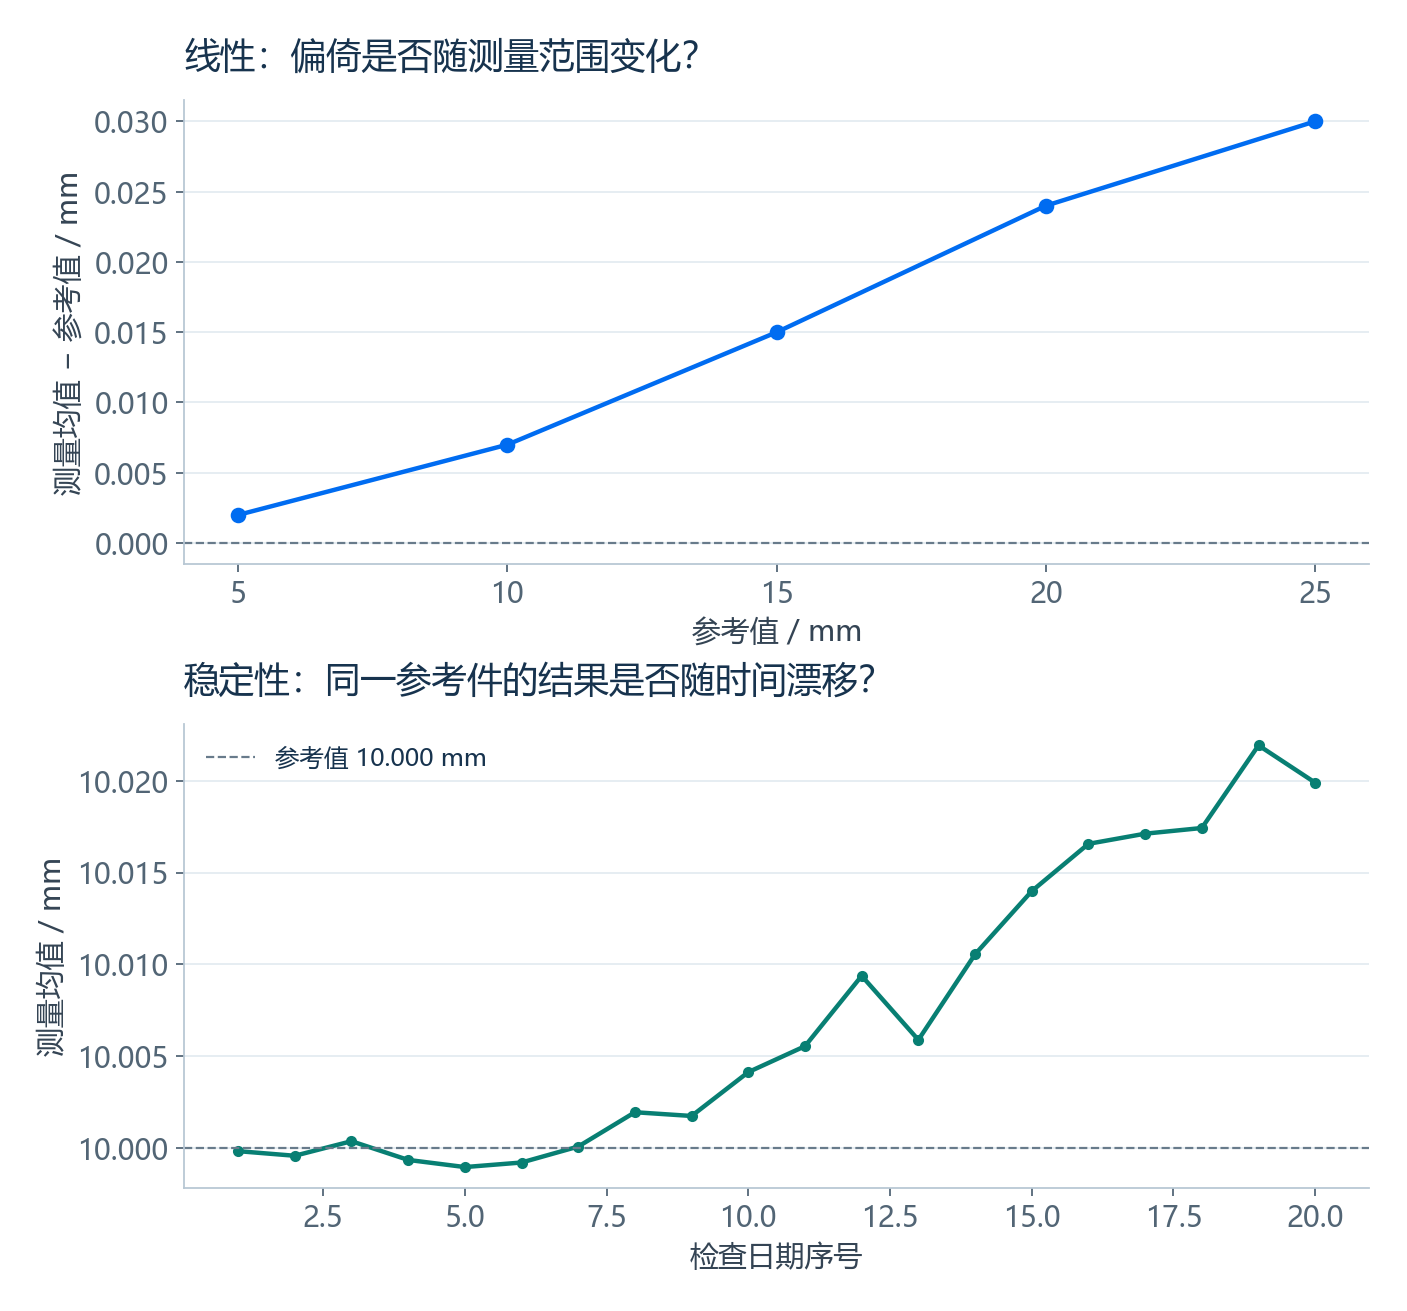
| 线性 | 偏倚是否随测量范围变化? | 已有适用范围内的多点证据;不能用一个点代表整个量程。 |
| 稳定性 | 测量结果是否随时间变化? | 有适当的参考件检查、趋势监控或其他有效的持续证据。 |
| 重复性 | 规定条件内多次测量是否一致? | 通常是本轮GR&R的重点,不能仅凭校准证书推断。 |
| 再现性 | 实际人员之间是否一致? | 由研究覆盖的人员、方法和条件评价,结论不能任意外推。 |
校准合格是重要基础,但不能自动代替现场MSA。校准时的标准件、环境、夹具和操作者可能与生产现场不同;定期校准也不能证明两次校准之间始终没有漂移。
四、GR&R合格,为什么还不够
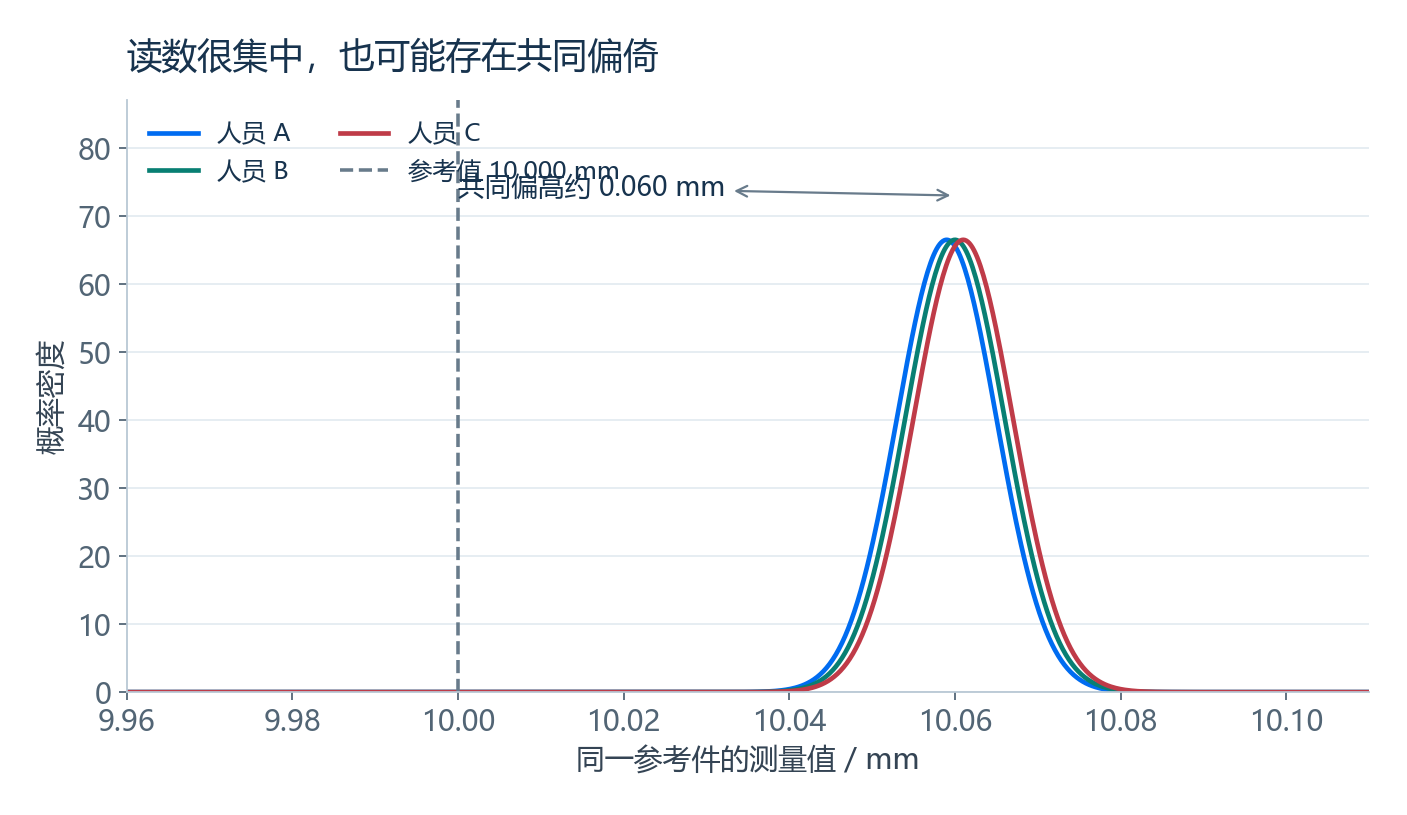
GR&R主要评价测量变差,并不直接证明读数没有偏倚。几名检验员完全可能使用同一错误补偿值,得到彼此接近、但共同偏高的结果。
同样,一次短期GR&R不能证明长期稳定;在单一尺寸完成的研究,也不能自动覆盖全部量程。出现设备维修、搬迁、更换夹具、量程扩大、软件补偿改变或参考件漂移时,都需要重新判断哪些研究应补充开展。
五、怎样决定本次是否以GR&R为主
- 明确用途与约定
是产品判定、过程监控,还是客户提交?先核对适用要求。
- 审查已有证据
确认校准、偏倚、线性和稳定性证据是否覆盖当前使用条件。
- 识别变化与风险
有变化或证据不足,补充针对性研究;不能只靠惯例。
- 实施GR&R并形成结论
选择适用试验设计,评价一致性,记录适用范围、限制和改进措施。
本文重点讨论可重复测量的计量型场景。破坏性试验、多设备、多班次以及合格/不合格等属性判定,应选择相应的设计或一致性评价方法,不能机械套用同一张表。
六、质创聿景软件的优势
质创聿景质量检验系统将MSA、量具管理、检验记录和SPC分析放在同一平台,便于把测量系统研究与实际检验工作衔接。MSA模块可呈现GRR、ndc、变异分量和ANOVA结果,并支持Excel/PDF导出,减少分散表格整理与口径核对工作。
系统可部署在厂内,研究与质量记录集中留存,方便后续复核和追溯。软件的价值是帮助执行与管理;研究范围、接受条件和结论仍需由使用方按风险及客户要求确定。
实施步骤与计算示例见《GR&R详细说明》,产品能力见质量检验系统。