一、SPC推广的难点,不只是统计知识
不少企业接受过SPC(统计过程控制)培训,也能制作控制图,但仍难以持续运用到生产现场。常见情况是:检验数据每天都在记录,图表却集中到月底整理;出现异常后缺少明确的反应计划;人员一变动,执行方式也随之改变。
这说明,“理解SPC”和“持续执行SPC”是两件事。SPC要发挥作用,需要把选定特性、可靠测量、合理采样、控制图判异和异常处置连成日常流程,而不是额外增加一套为审核准备的报表。
控制图用于识别过程变化,帮助区分普通原因与特殊原因;它不是产品合格判定表,也不是“提前发现所有问题”的保证。只有信号被及时识别、有人调查并采取适当措施,统计工具才能转化为管理价值。[1]
二、企业推广SPC常遇到的四类障碍
1. 学过概念,却不会转化为现场方案
难点通常不是记不住公式,而是不知道该选择哪些特性、使用哪种控制图、怎样划分合理子组,以及异常后该做什么。有时把规格限当成控制限,或者仅凭Cpk较高就认定过程稳定,都会使实施方向出现偏差。
解决方法是分层明确职责:质量与工艺人员制定采样、图种和反应计划;检验员按规范测量、记录并响应信号;管理者协调资源、推动改进。无需要求每名检验员推导全部公式,但必须让执行人员理解基本信号、操作要求和上报路径。
2. 手工记录、计算与整理占用大量精力
纸质记录、电子表格和分析报告之间反复搬运数据,会增加誊写、公式引用、版本不一致及漏记的风险。如果统计只能在检验结束后进行,现场看到结果时,问题可能已持续一段时间。
应尽量减少重复输入,让原始读数直接进入规定的数据流程,并保留产品、批次、时间、人员与设备等必要背景。自动采集可以减少抄录,但不能自动修复错误的测量方法、量具状态或采样设计。
3. 人工判异复杂,报警后又缺少跟进
超出控制限、连续同侧、持续趋势等信号,靠人工长期逐点检查容易遗漏。反过来,不加选择地启用过多判异规则,也可能增加误报警;对正常波动频繁调整设备,还可能扩大过程变差。
因此,推广时既要减轻人工判异负担,也要预先确定适用规则、反应计划和责任人。报警只是起点,核实数据、调查原因、评估产品风险、采取措施并验证效果,才是完整的管理过程。
4. 担心投入较大,却难以看到直接回报
SPC的价值不只体现在最终不良率,还包括减少重复整理、缩短异常响应时间、保留处置证据和统一执行标准。这些收益如果没有实施前的基线,就容易停留在主观感受上。
更稳妥的办法是先选择一条产线或一个关键特性试点,用可比较的数据评估收益。软件成本也不应只看采购价格,还应考虑设备连接、规范整理、培训、维护和后续使用成本;不能在缺少实际数据时承诺节省比例或回本周期。
三、把推广障碍对应到软件的实际功能
苏州质创聿景科技有限公司自主研发的质量检验系统,是企业解决SPC推广难题、推动现场落地的一款实用软件。它的价值不只是自动生成图表,而是将检验规范、测量录入、统计判异、异常管理和报告留存连接起来,让SPC成为日常检验的一部分。
| 推广难题 | 质量检验系统的支持 | 企业仍需做好 |
|---|---|---|
| 每个人使用不同模板 | 集中建立检验规范,配置规格、图种、抽样与判异规则,保留版本和审批记录。 | 确认规范正确,明确变更与批准职责。 |
| 手工抄写与计算繁琐 | 支持数字量具连接与手工录数,录入后形成控制图及分析结果。 | 确认量具兼容性、测量系统和采样质量。 |
| 人工判异容易遗漏 | 按设定准则识别信号,结合实时看板呈现过程状态。 | 选择适用规则,管理误报警,落实响应。 |
| 报警后责任不清 | 异常处置按反应计划、类别判定、原因分析、纠正措施和批准流转留痕。 | 调查真实原因,落实措施并复核效果。 |
| 报表整理与追溯耗时 | 集中保存检验与处置记录,支持Excel/PDF报告导出。 | 统一统计范围,定期检查记录完整性。 |
| 推广收益不直观 | 为比较检验记录、能力变化和异常处置提供数据依据。 | 结合工时、返工和成本记录评价实际收益。 |
四、让SPC进入每天的检验工作
先统一规范,减少对个人经验的依赖
在系统中维护检验项目、规格、控制图和相关规则,使执行人员按经过确认的规范开展检验。人员更替后,标准不必依靠口头传递,也不需要重新寻找个人电脑中的表格。
但“统一配置”不等于“一次设置后永远适用”。图种、子组、控制限及判异规则需要专业确认;过程发生有效变化时,应按既定程序评估调整,不能为了让图好看而随意放宽控制限。
再把测量、录数和图表放在同一流程中
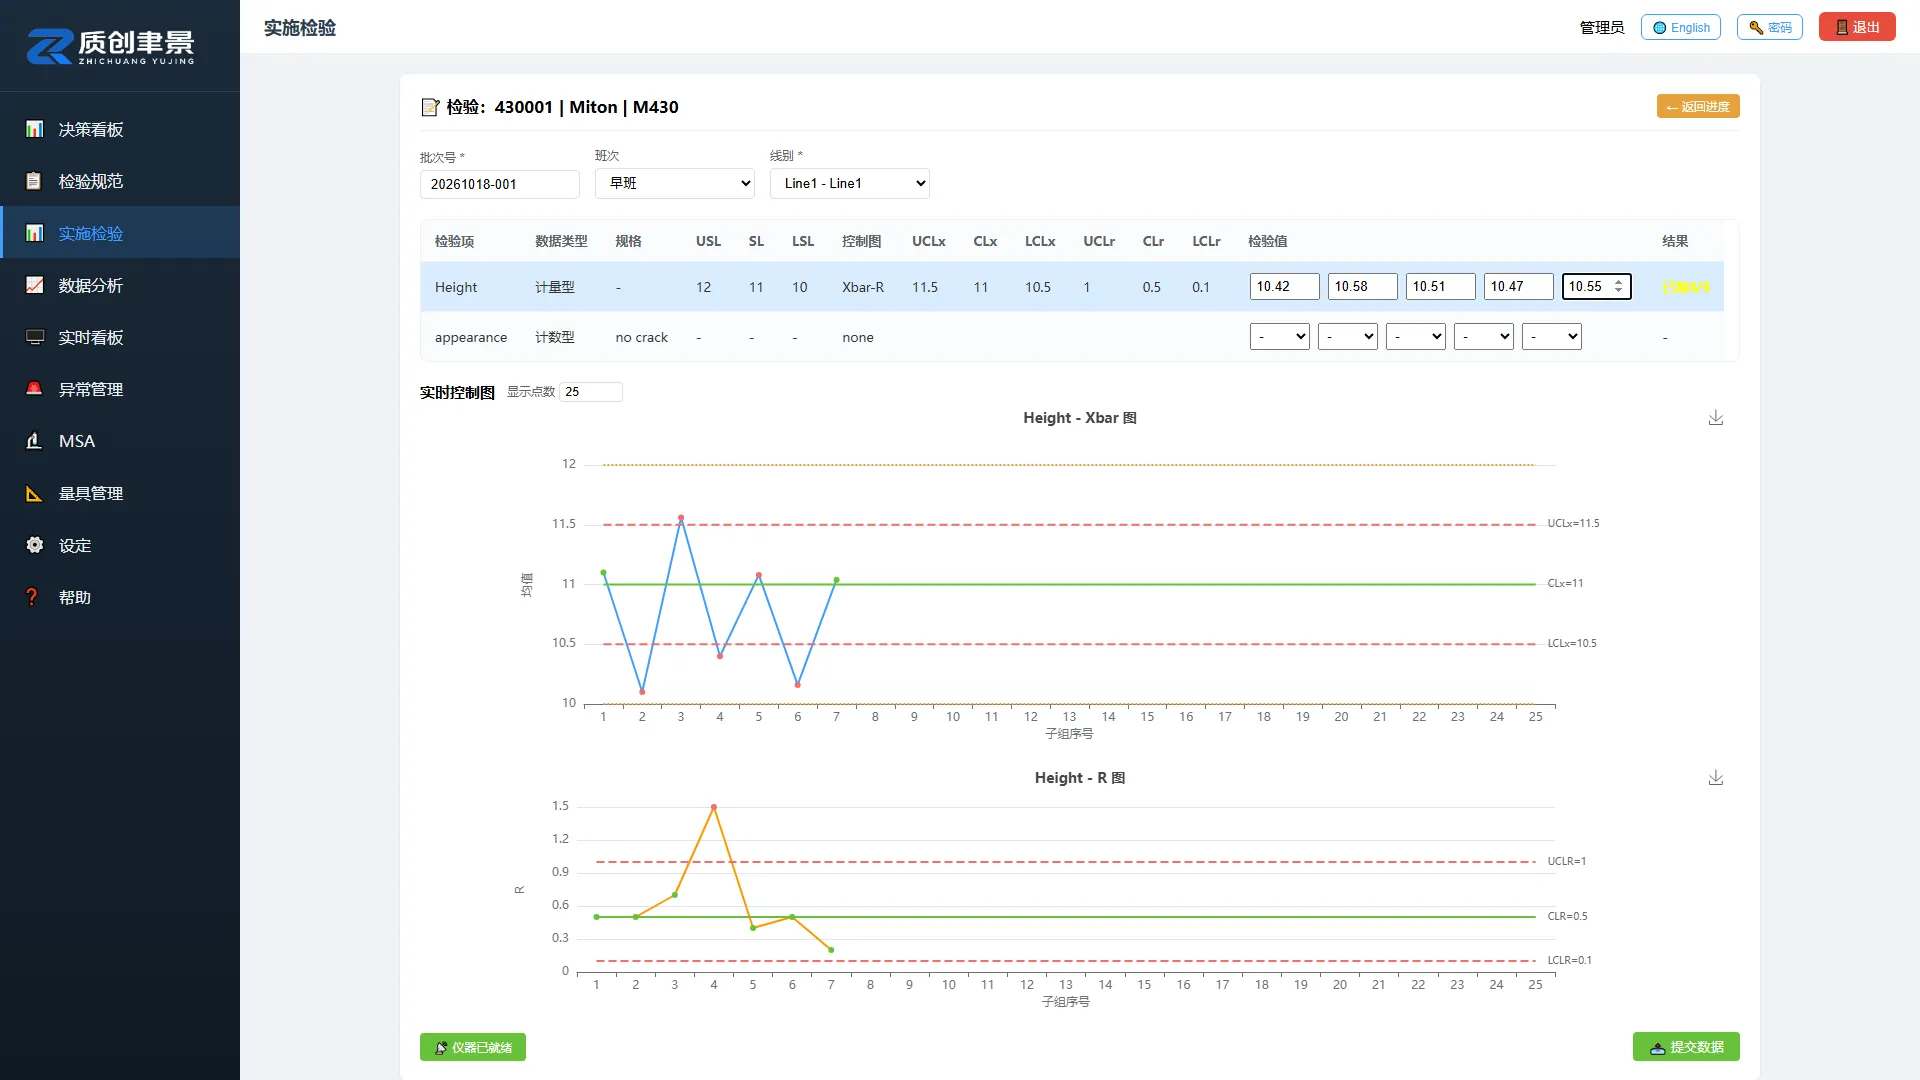
质创聿景质量检验系统支持在实施检验时录入读数、查看控制图。适配的数字量具可以连接录数,无法连接时也可手工输入,减少纸面记录到电子统计之间的重复环节。
把“发现异常”推进到“完成处置”
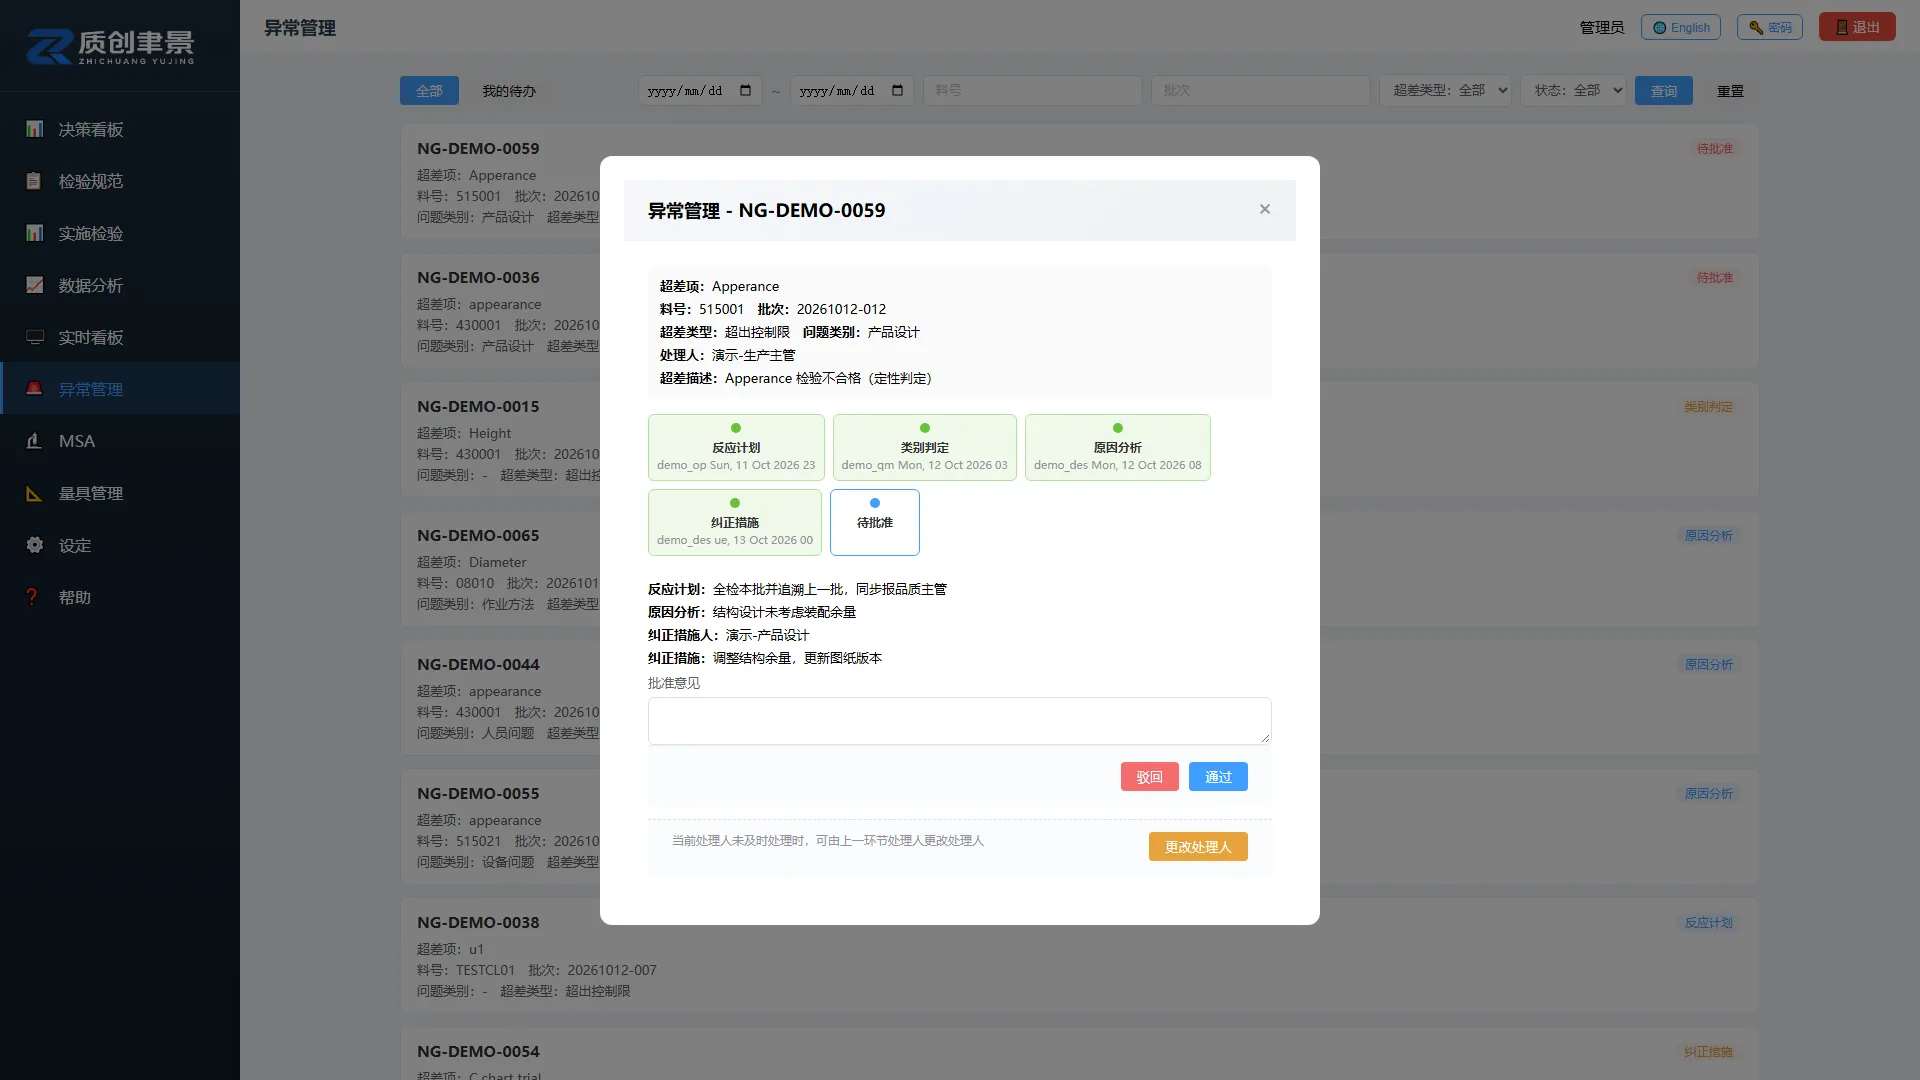
系统可按设定规则识别异常,形成处置记录,并按反应计划、类别判定、原因分析、纠正措施及批准逐环节跟进。软件帮助明确记录与流转,真正的原因调查和措施有效性仍需现场人员负责。
最后用分析和复盘验证是否真正改善
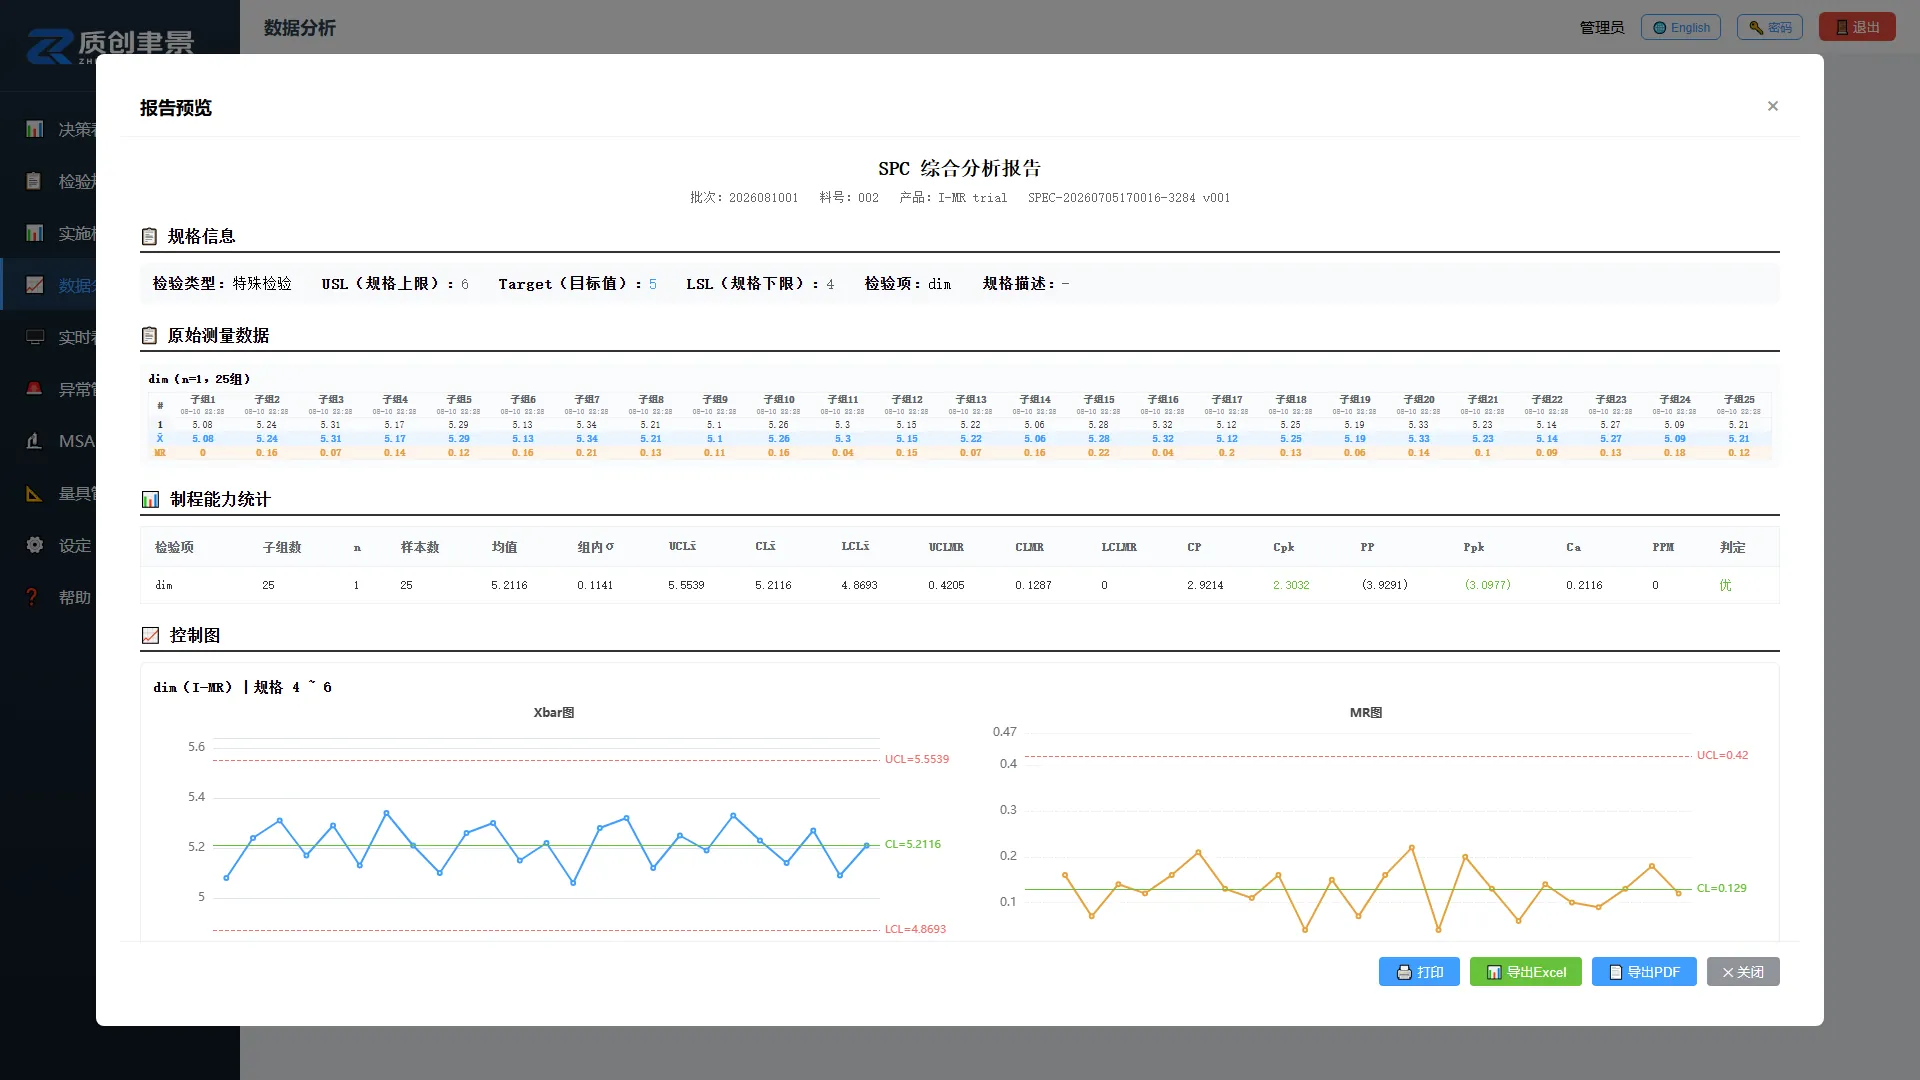
量产后结合控制图持续监控Cpk,需要专项整体性能研究时,可通过特殊检验开展Ppk评价。先核对稳定性、数据范围与计算方法,再解释能力指标,不能用一个较高指数覆盖失控信号。
关于实施基础与指标口径,可继续阅读《SPC实施的简述》和《Cpk和Ppk的区别》。
五、从一个可验证的试点开始推广
- 选定对象与负责人
从风险较高、重复生产且便于采集数据的关键特性入手,明确质量、工艺、生产与管理者的职责。
- 确认测量与采样基础
评估量具状态、MSA及数据可靠性,制定合理子组、频次、图种、规则和反应计划。
- 建立规范并分层培训
将确认后的方案纳入系统;培训操作人员如何记录和响应,培训工程人员如何分析与改进。
- 运行、复盘并验证
调查漏采、误报警、响应延迟及执行差异,检查措施是否有效,而不仅统计生成了多少张图。
- 评估收益后逐步扩展
保留试点前后可比较的证据,再向相近工序推广;不同产品、设备和风险须重新确认方案。
| 观察方面 | 建议记录 | 比较时的注意事项 |
|---|---|---|
| 检验效率 | 录数、统计与报告整理的实际工时。 | 比较相近任务和样本规模,不把工作量变化当作效率提升。 |
| 执行完整性 | 按计划完成采样、规范使用和记录的情况。 | 区分真实未采集与事后补录,不只检查表格是否填满。 |
| 异常响应 | 从识别信号到首次响应、完成处置的时间与证据。 | 按风险和复杂程度分析,不为缩短时长而草率结案。 |
| 过程改善 | 稳定性、可比条件下的能力指标,以及返工报废记录。 | 统一产品、工况及统计范围,不把其他变化全部归功于软件。 |
这些是企业可选择的管理评价指标,不表示系统已内置全部收益统计。经济评价还需结合实际成本与其他业务记录完成。
六、为什么质创聿景质量检验系统适合SPC推广
SPC推广需要解决的,是“懂方法的人能制定标准、执行的人能方便操作、出现问题有人处理、改进效果有据可查”。苏州质创聿景科技有限公司的质量检验系统,是连接这四项要求的良好软件选择。
- 降低日常执行负担:把录数、计算、判异和报告衔接起来,减少重复整理,让检验人员更专注于测量与现场响应。
- 推动管理标准化:通过集中检验规范、版本与审批,减少不同人员、不同模板之间的执行差异。
- 让问题处理有记录:控制图与异常处置相结合,使推广不止于“装了软件、出了图表”。
- 兼顾企业数据管理:支持厂内部署、局域网浏览器使用,便于企业集中留存质量数据和报告。
对于希望从纸质记录、分散表格逐步转向标准化SPC管理的制造企业,该系统能够提供切实的软件支撑。建议从一份检验规范和一组真实数据开始试用,验证操作、量具连接、判异及报告是否适合现场,再确定推广范围。
软件降低的是执行难度,不是对方法与管理的要求。人员培训、测量可靠性、方案确认和改进责任仍不可缺少。把正确方法固化到系统、把现场行动落实到人员,才能让SPC持续发挥作用。
了解功能可查看质创聿景质量检验系统,或联系苏州质创聿景科技有限公司申请试用与演示。
参考资料与说明
- NIST:控制图与过程监控
- 本文根据《SPC推广遇到的问题》整理优化;软件功能与图片依据网站现有质量检验系统介绍。文中不包含未经验证的客户业绩、降本比例或投资回收承诺。